
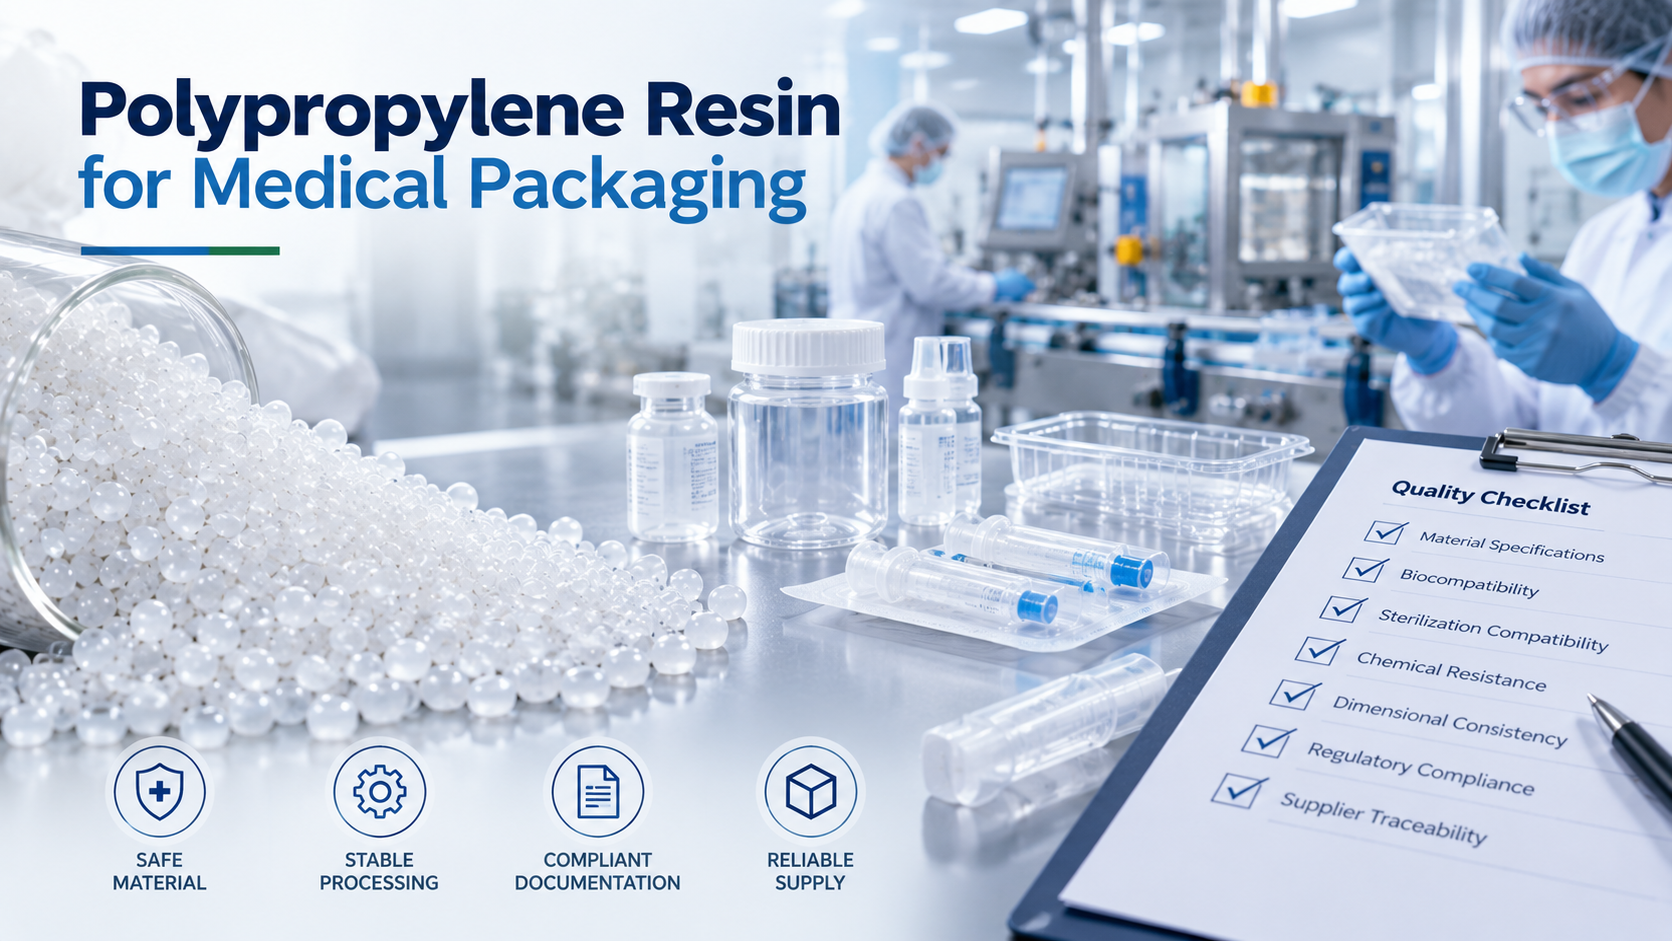
Aprobar una clasificación de polipropileno para envases médicos no es un ejercicio de comparación de materiales. Es un ejercicio de documentación y compromiso, y la nota que mejor rinde en un ensayo de moldeo no siempre es la que sobrevive a una auditoría regulatoria. Los compradores que tratan la aprobación de la calificación como una decisión de compra —en lugar de un proceso de verificación transversal— tienden a descubrir las lagunas meses después, cuando una validación de esterilización falla o un proveedor cambia silenciosamente un paquete de aditivos. Este artículo explica qué es lo que realmente debe verificarse antes de que se publique una categoría PP para la producción de envases médicos.
Por qué "grado médico" es una reclamación de cadena de suministro, no un certificado
Lo primero que un comprador debe entender es qué puede y qué no puede ofrecer un proveedor de resina PP. La resina de polipropileno no es en sí misma un dispositivo médico regulado. Es un material de construcción, y el estatus regulatorio del artículo terminado — una jeringuilla, un cierre de vial, una ampolla o un sistema de barrera estéril — pertenece al fabricante del dispositivo o farmacéutico, no al productor de resina.
Esa distinción cambia lo que estás comprando. Cuando un proveedor describe una categoría como de grado médico, el contenido significativo suele ser este: la formulación está controlada, se revela el paquete aditivo, la ruta de producción es estable y el proveedor te informará cuando cambie algo. Lo que no significa es que la resina haya sido "aprobada" por un regulador, ni que la resina por sí sola pueda cumplir un requisito de biocompatibilidad o extractables que se aplica al artículo terminado.
Los compradores que piden "el certificado de la FDA para la resina" están pidiendo un documento que generalmente no existe. Los compradores que solicitan la divulgación aditiva, el perfil de impurezas elementales, la política de notificación de cambios y los registros de lotes están pidiendo documentos que sí existen — y que eso es lo que realmente necesita una presentación regulatoria.
Los compradores de cuatro capas deben cerrar antes de la aprobación
Una aprobación de calificación que se mantiene bajo auditoría suele depender de cuatro capas independientes. Cada uno pertenece a una función diferente, y cualquiera de ellos puede detener la aprobación por sí solo.
| Capa | Propietario | Pregunta que responde | Evidencia típica |
|---|---|---|---|
| Documentos regulatorios | Asuntos regulatorios | ¿Se puede referenciar este material en nuestra publicación? | Divulgación aditiva, impurezas elementales, declaraciones de cumplimiento farmacopeyal |
| Consistencia en lotes | Calidad | ¿El siguiente grupo se comportará como el lote de la cualificación? | Certificado de análisis, datos de flujo de fundición, muestras conservadas |
| Ajuste de procesamiento | Producción | ¿Funciona con nuestras herramientas y sobrevive a la vía de esterilización? | Ensayos de moldeo, datos de contracción y ensayos post-esterilización |
| Compromiso de suministro | Adquisición | ¿Qué ocurre cuando el proveedor cambia algo? | Acuerdo de notificación de cambios, bloqueo de sitio y línea, derechos de auditoría |
El valor práctico de separar estas capas es que son verificadas por diferentes personas usando distintas pruebas. Un equipo de compras que intente cerrar las cuatro con una hoja técnica aprobará una calificación que no podrá defender más adelante.
Capa 1: Documentación regulatoria — Qué pedir y qué rechazar
Para el embalaje médico, la documentación que importa es a nivel de material, porque la prueba a nivel de artículo corresponde al fabricante del dispositivo. En la práctica, los compradores deberían poder obtener lo siguiente de un proveedor de PP sin necesidad de resistencia:
- Divulgación completa de aditivos por nombre químico y número CAS — antioxidante, extractor de ácidos, agente nucleante, empaques de engobe y antistático. Una mezcla propietaria no revelada deja un vacío irresoluble en la evaluación de riesgos de los extractibles del cliente.
- Datos de impurezas elementales para residuos catalizadores, típicamente titanio, aluminio, magnesio y cloro, en un formato que puede incluirse en una evaluación de riesgo ICH Q3D.
- Una declaración de qué monografías farmacopeicas pretende apoyar la calificación — por ejemplo, las monografías sobre materiales poliolefines en la Farmacopea Europea o los capítulos de materiales plásticos de construcción en USP — con los datos subyacentes de la prueba, no solo un certificado de aprobado.
- Confirmación del estado de contacto con los alimentos de la formulación base cuando sea relevante, junto con una declaración clara de dónde termina el cumplimiento por contacto con alimentos y comienza la cualificación farmacéutica. Estos no son los mismos requisitos y no deben presentarse como intercambiables.
La lista de rechazos importa igual de importante. Un proveedor que ofrece un "certificado de biocompatibilidad" genérico para la resina, cuando se aplican pruebas de biocompatibilidad bajo ISO 10993 al dispositivo terminado y a su duración específica de contacto y categoría de contacto corporal, no responde a la pregunta que hizo el comprador.
Capa 2: Consistencia en lotes — donde los programas médicos realmente fracasan
La clasificación suele realizarse en un solo lote, a veces en un lote de muestra. La producción dura años. La brecha entre esas dos condiciones es donde aparecen la mayoría de los problemas, y casi siempre es un problema de variabilidad más que de propiedad.
Los parámetros que merece la pena seguir en los lotes son los que mueven el proceso, no los que parecen impresionantes en una hoja de datos:
- El caudal de fusión y su banda de tolerancia permitida, ya que la variación del flujo cambia el comportamiento de llenado, la resistencia de la línea de soldadura y el tiempo de ciclo en la misma herramienta con los mismos ajustes.
- La consistencia de la contracción determina la capacidad dimensional en cierres, barriles de jeringuilla y cualquier parte donde el sello dependa de una tolerancia. Una pendiente con contracción estable y buena precisión dimensional vale más para un programa médico que una calificación con una propiedad nominal ligeramente mejor.
- El olor y el contenido volátil, porque la contaminación por espacio de cabeza es importante en aplicaciones de contacto y diagnóstico con fármacos, y porque el olor es un indicador temprano de un cambio en la formulación o proceso.
- Consistencia de color y óptica para las calificaciones utilizadas en componentes de inspección visual, donde un cambio de neblina de mucho a lote se convierte en un problema de tasa de rechazo en lugar de cosmético.
Los compradores deben pedir al proveedor que indique explícitamente la banda de tolerancia por escrito y que proporcione el historial del certificado de análisis en varios lotes. Un proveedor que no nombra a una banda está, en efecto, reservando el derecho a moverla.
Capa 3: Ajuste de procesamiento y exposición a la esterilización
La tercera capa pertenece a la producción, y es allí donde se decide realmente la elección entre los grados de homopolímero y copolímero. El PP de homopolímero ofrece rigidez, claridad y capacidad de alta temperatura; Los grados de copolímero cambian parte de eso por el rendimiento por impacto, que es importante para piezas que deben sobrevivir al manejo, caída y montaje sin agrietarse.
Con frecuencia se omiten dos pasos de verificación:
- Probar el artículo moldeado después de la esterilización, no antes. La irradiación gamma, el óxido de etileno y el autoclave de vapor interactúan con el polipropileno de forma diferente, y una calidad que cumpla con su especificación como moldeada puede no cumplirla tras el ciclo de esterilización que realmente recibirá. Las pruebas mecánicas y ópticas posteriores a la esterilización deberían formar parte del protocolo de aprobación, no una sorpresa posterior.
- Confirmando el comportamiento de sellado y montaje en la línea real. Las ventanas con sellado térmico, la soldadura ultrasónica y el montaje por presión dependen del comportamiento de ablandamiento de la leyenda, y estos son específicos de cada proceso. Nuestro artículo sobreCopolímero de polipropileno para envases médicos BFS y grados de esterilizaciónCubre la interacción de esterilización con más profundidad para formatos de soplado-llenado-sellado.
Cuando la aplicación requiere tanto resistencia al impacto como un perfil de olor limpio — por ejemplo, en componentes y bandejas de envases médicos duraderos — grados de copolímero de impacto comoSP179están situados alrededor de un alto flujo de fusión para un moldeo rápido y estable, con alto rendimiento de impacto y características de olor seguro. Para cierres, el compromiso suele orientarse hacia la estabilidad de contracción y la precisión dimensional más que hacia el impacto, que es el perfil detrás delResina de condensación RP242Gcon su formulación de bajo olor y segura para el contacto.
Capa 4: Control del Cambio — El compromiso que sobrevive a la aprobación
La cuarta capa es la que más a menudo recibe una garantía verbal y ninguna documentación. Una vez que una calificación se menciona en una presentación de dispositivo o medicamento, cualquier cambio en esa calificación puede invalidar el trabajo de validación del propio cliente. Por tanto, el acuerdo de notificación de cambios no es una cortesía de contratación; Es el mecanismo que protege la aprobación.
Un acuerdo viable debe definir, por escrito, al menos los siguientes desencadenantes: un cambio en el tipo aditivo o la carga, un cambio en el sistema catalizador, un cambio en la proporción de comonomeros, un cambio en el lugar o línea de producción, y cualquier cambio en la fuente base del polímero. Debe indicar el plazo de notificación antes del envío y ser explícito sobre quién, en el proveedor, es responsable de emitir el aviso.
Dos compromisos de apoyo merecen ser asegurados al mismo tiempo. La primera es la retención de muestras de cualificación y producción, para que una futura investigación pueda compararse con la del estado aprobado. La segunda es una auditoría definida sobre el lugar de producción, con suficiente aviso para que la auditoría sea práctica.
Cinco fallos de aprobación que surgen tras el lanzamiento
Estos patrones de fallo se repiten en todos los programas de envasado médico, y cada uno se remonta a una capa que nunca se cerró durante la aprobación:
- Tratar la hoja técnica como el registro de la cualificación. La hoja de datos describe los valores típicos; La aprobación necesita bandas de tolerancia, historial de lotes y muestras conservadas.
- Calificar una calificación en el rendimiento previo a la esterilización. El conjunto de propiedades que importa es el que se mide después del ciclo de esterilización y tras el envejecimiento acelerado.
- Confundir el cumplimiento del contacto con alimentos con la idoneidad farmacéutica. La primera es una categoría regulatoria para el envasado de alimentos; La segunda depende del producto farmacéutico, la duración del contacto y la evaluación de los extractables.
- Aprobando un solo lote. La variabilidad, no el rendimiento medio, determina si el tercer envío sigue siendo aprobado.
- Confiando en una notificación informal de cambio. Sin un plazo de entrega por escrito, el cliente se entera de un cambio en la formulación cuando las piezas empiezan a fallar.
Qué poner por escrito y qué notas encajan en cada paquete
Antes de liberar una categoría para la producción de envases médicos, el archivo de aprobación debe contener una declaración de divulgación aditiva firmada, un informe de impurezas elementales, una banda definida de flujo de fusión y tolerancia a la contracción de la producción, historial de certificados de análisis de lotes de producción, resultados de pruebas posteriores a la esterilización en el artículo real y un acuerdo de notificación de cambio con contactos y plazos de entrega nombrados. Si falta alguno de esos seis elementos, la aprobación es condicional, esté o no etiquetado como tal.
En el aspecto material, el ajuste entre la inclinación y el formato del paquete suele seguir la geometría. Las piezas rígidas y transparentes, como los barriles de jeringuillas, donde la resistencia química, la biocompatibilidad y la seguridad por contacto con fármacos son los requisitos que exigen una categoría comoRP348P, el PP transparente de grado jeringuilla. Los cierres y componentes de cuello de botella dependen de la estabilidad a la contracción, la precisión dimensional y el bajo olor, que es donde se especifican las calificaciones transparentes para los condensadores. Las piezas que necesitan alta claridad para inspección visual prefieren una cualificación comoRP340R, que combina transparencia y brillo con el carácter inodoro, no tóxico y resistente a la corrosión esperado en aplicaciones de contacto.
Cuando los cierres y los tapones se combinan en un sistema completo de contenedores, el lado elastómero del conjunto tiene sus propios requisitos — eltapón de caucho médicoEl rango aborda la interacción de contacto con fármacos mediante una formulación halogenada de butilo y caolín. Revisar esos dos materiales juntos, en lugar de aprobarlos por separado, es una práctica habitual en los sistemas de cierre de contenedores.
Chambroad suministra grados de polipropileno posicionados para aplicaciones médicas y sanitarias de envases, incluyendo grados transparentes para formatos de contacto con fármacos y cierre. ElGama de materiales de embalaje médicocubre los formatos descritos aquí y el contexto dePP transparente de grado médico y su papel en el suministro sanitarioDa más contexto sobre cómo están posicionadas esas notas.
¿Vas a empezar una aprobación de grado de envasado médico?Envíanos el formato del paquete, la ruta de esterilización y la categoría de contacto, y te devolveremos las opciones de clasificación y la documentación de materiales que necesitarás para tu expediente de aprobación.Contacta con nuestro equipopara iniciar la verificación o revisar el análisis generalCartera de materiales médicos y sanitarios.