
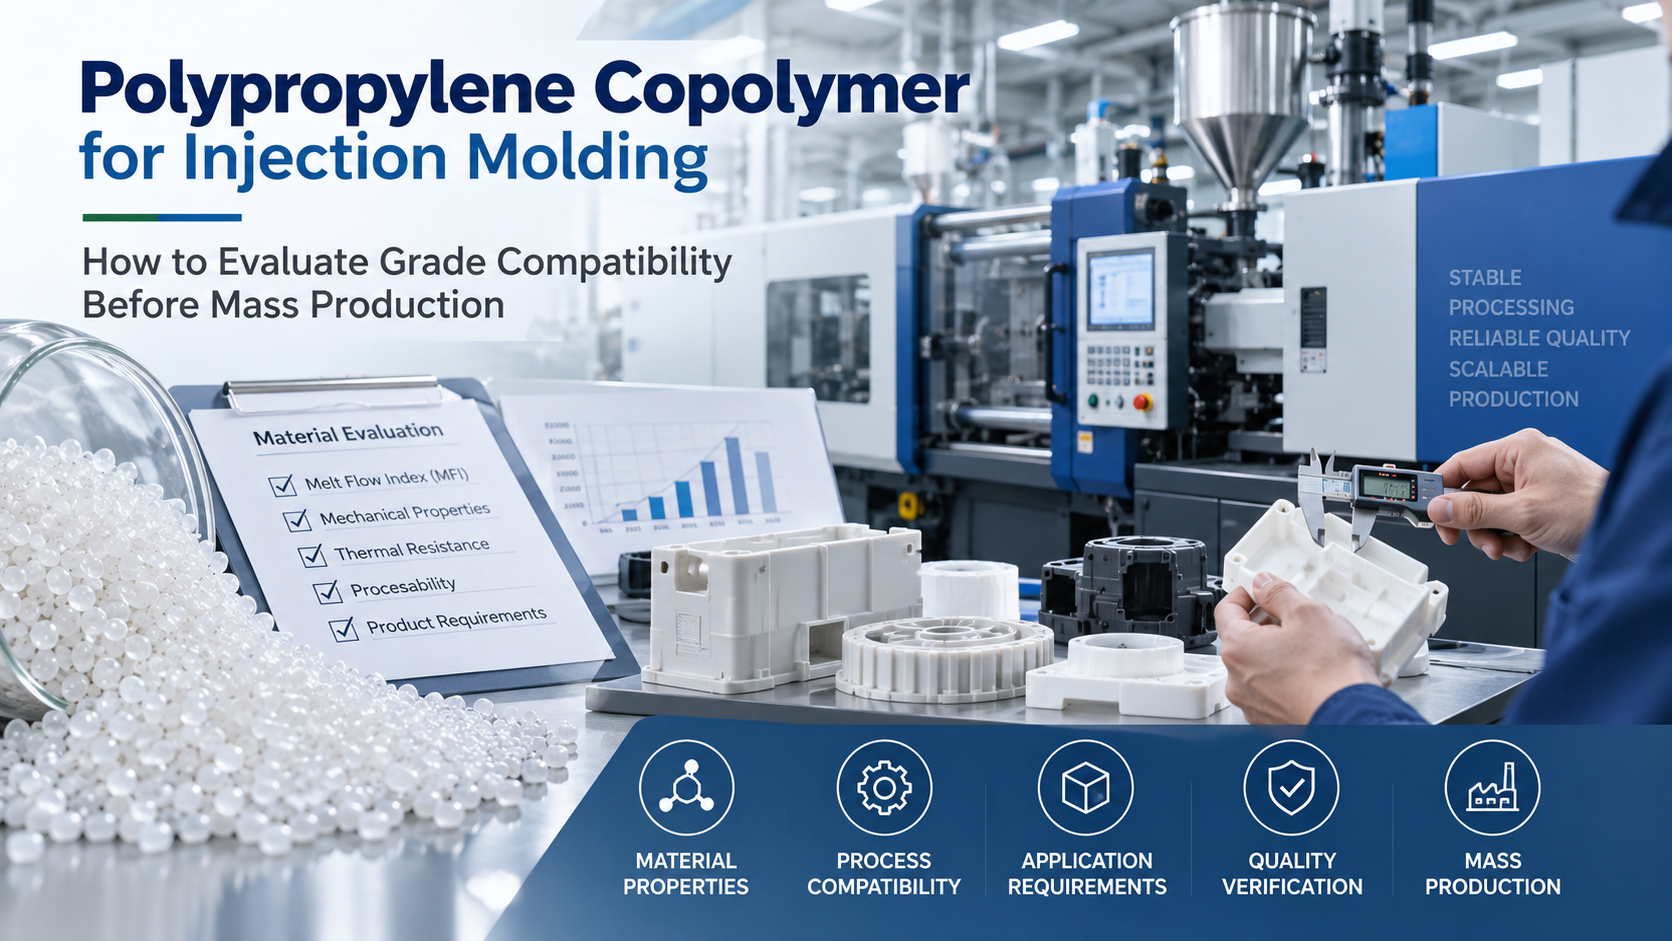
La compatibilidad de grados es la expresión más mal utilizada en la adquisición de moldeos por inyección. Parece una propiedad de la resina, pero no lo es. La misma calidad de copolímero PP puede funcionar perfectamente en una herramienta y producir un desastre de warpage en otra, con la misma configuración de máquina en papel. La compatibilidad es una propiedad triple — resina, moho y proceso actuando juntos — y solo puede evaluarse, no leerse. Este artículo expone un protocolo de evaluación de cuatro compuertas que lleva una calificación seleccionada desde la primera prueba hasta un estado documentado y listo para producción.
La compatibilidad es una propiedad de tres vías, no una línea de hoja de datos
Una hoja técnica describe la resina aisladamente: caudal de fundición, impacto muesca, módulo de flexión. Ninguno de esos números responde a la pregunta que realmente se enfrenta un moldeador, que es si esta calidad llenará este molde, en esta máquina, dentro de esta banda de tolerancia, durante millones de ciclos. La hoja técnica es el ticket de entrada, no la evaluación.
Por eso importa un protocolo estructurado. Evaluar la compatibilidad de forma improvisada — moldear algunas piezas, mirarlas, ajustar, esperar — encuentra problemas evidentes y pasa silenciosamente los estructurales. Las cuatro compuertas siguientes están ordenadas según el coste de descubrir un fallo tarde: primero el comportamiento del flujo, porque invalida todo lo que viene aguas abajo; luego el comportamiento dimensional, luego el comportamiento mecánico en el estado moldeado, y después la robustez del propio proceso.
Compuerta 1: Flujo de fusión contra el camino del flujo
La primera pregunta es brutalmente física: ¿puede el fundido alcanzar el último milímetro del camino de flujo a una presión que la máquina y el molde realmente pueden proporcionar? La longitud del flujo relativa al grosor de la pared es la relación que lo domina, y interactúa con la tasa de flujo de fusión de la ley de una manera que las hojas de datos no capturan. Una pendiente con flujo generoso rellenará un camino delgado y largo a presión moderada; Una pendiente de flujo más rígido puede necesitar cambios en la compuerta, engrosamiento de paredes o una revisión del canal caliente para la que la herramienta nunca fue diseñada.
Dos controles prácticos cierran esta puerta. La primera es un estudio de relleno con ajustes constantes de proceso en el rango recomendado de temperatura de fundición del grado, registrando la presión de inyección, el tiempo de llenado y la posición de las marcas de vacilación del flujo. La segunda es comparar el relleno observado con la ventana de procesamiento de la leyenda según lo indicado por el proveedor. Donde el relleno de pared delgada es la restricción de la enlazamiento, los compromisos difieren del moldura estructural — nuestro artículo sobreTiempo de ciclo de homopolímero de polipropileno en moldeo de pared delgadaCubre ese caso por separado, ya que homopolímero y copolímero se llenan de forma diferente a grados de flujo equivalentes.
Las calificaciones diseñadas para un llenado rápido y estable ganan su lugar aquí.SP179, por ejemplo, se sitúa en torno a un alto flujo de fusión, buena procesabilidad y moldeo rápido, combinados con un alto rendimiento de impacto y un perfil de olor limpio — una combinación que importa cuando el camino del flujo es largo y el presupuesto de ciclo es ajustado.
Puerta 2: Encogimiento y deformación frente a las tolerancias de las herramientas
La segunda puerta es dimensional. El polipropileno se encoge más que la mayoría de los termoplásticos de ingeniería, y los copolímeros de impacto se encogen de forma diferente a los homopolímeros debido a la fase de caucho. Lo que decide el ajuste de la herramienta no es el valor nominal de contracción sino la banda: cuánto se mueven las dimensiones de la pieza a lo largo del rango de procesamiento permitido por la ley y entre lotes de producción.
La evaluación debería medir la contracción tanto en la dirección de flujo como en la de flujo cruzado en una herramienta real, no en una placa de prueba, porque los efectos de orientación de la fibra y la orientación molecular solo se reflejan en la geometría de la pieza. La evaluación de la deformación sigue la misma lógica: una pieza que parece plana directamente de la herramienta puede deformarse tras enfriarse hasta el ambiente o tras un historial térmico posterior al moldeado. Las partes con secciones de pared irregulares, vanos largos sin soporte o callouts de planicie estrecha deben medirse a intervalos — inmediatamente después de la eyección, tras 24 horas y tras cualquier paso de recocido que incluya el proceso.
Si la banda medida encaja dentro del margen de tolerancia seguro para acero de la herramienta, la compuerta se cierra. Si no lo hace, las opciones de corrección van de baratas a caras: primero el ajuste del proceso, los cambios de compuerta o refrigeración después, y los cambios de acero al final. Una calidad que exige cambios de acero para mantener la tolerancia es, en términos prácticos, no compatible con esa herramienta.
Compuerta 3: Línea de soldadura y comportamiento de impacto en la pieza moldeada
La tercera puerta prueba la pieza, no el espécimen. Los copolímeros de impacto se seleccionan por su tenacidad, pero la tenacidad en la pieza moldeada depende de características que la hoja técnica nunca ve: líneas de soldadura donde se encuentran los frentes de flujo, orientación inducida por compuerta y efectos de muesca de las costillas y los núcleos. Una línea de soldadura a través de una costilla portante puede soportar una fracción de la energía de impacto de la pared circundante, y la penalización es mayor en copolímeros que en homopolímeros porque la fase elastómera complica la refusión flujo-frontal en la unión.
El protocolo práctico es sencillo: mapear las líneas de soldadura del estudio de llenado, identificar las que aterrizan en características funcionales o cargadas por impacto, y probar esas ubicaciones directamente — pruebas de caída para manipular piezas, pruebas de impacto en piezas reales en lugar de barras estandarizadas. Para los grados seleccionados específicamente para el deber de impacto, este paso valida la razón por la que se eligió el grado. Nuestra comparación anterior deCopolímero de polipropileno frente a resistencia al tensión y fisuramiento de copolímeros aleatoriosExplica por qué el modo de fallo que se está probando debería decidir qué familia de polímeros está sobre la mesa.
Cuando la aplicación es de impacto en gran área — palés, cajas, sistemas bumper, carcasas que se caen — grados comoEP548RySP179están posicionados exactamente para esa función, y la prueba de impacto de piezas moldeadas es donde debe confirmarse esa posición. Para la fatiga de manejo repetido, donde las microgrietas se acumulan a lo largo de miles de ciclos,K9930HyLA640TDesempeña el mismo rol en ese segmento de la cartera.
Puerta 4: El ancho de la ventana del proceso
Una calificación puede pasar las tres primeras puertas en una combinación de ajustes y seguir siendo un lastre de producción, porque una sola buena configuración no es robustez. La cuarta compuerta mide la ventana del proceso: el rango de temperatura de fundición, temperatura del molde, velocidad de inyección y presión de mantenimiento dentro del cual la pieza aún cumple con las especificaciones.
Un experimento diseñado alrededor de los puntos de ajuste esperados es la forma eficiente de mapear esto. Lo que importa no es el óptimo, sino los bordes — cuánto puede desplazarse la temperatura de fusión antes de que aparezcan marcas de flujo o destellos, cuánta tolerancia a la presión de mantenimiento existe antes de que la dimensión o el peso salgan de la banda. Una ventana estrecha significa que el proceso será sensible a la variación de la máquina, las condiciones ambientales y los desplazamientos de material de un lote a otro, y esa sensibilidad reaparece más tarde como tasa de chatarra, no como un intento fallido.
El ancho de la ventana es también donde la selección de la pendiente da resultados discretamente. Las categorías descritas como estables en el procesamiento — llenado rápido, comportamiento de moldeo consistente, baja sensibilidad en el rango recomendado — toleran mejor la deriva de la máquina, que es el significado práctico detrás de expresiones como "excelente procesabilidad" en una descripción de la clasificación.
De una buena prueba a una producción capaz
Entre una prueba exitosa y la producción en masa hay dos pasos de verificación que los compradores deberían insistir en ver, no solo en escuchar:
- La capacidad se desarrolla con herramientas de producción y resina de producción. Una evaluación estadística a corto plazo de dimensiones críticas —realizada a través de cavidades, horas y, idealmente, en al menos dos lotes de resina— muestra si el proceso puede mantener la tolerancia, no solo si alguna vez la tuvo. El criterio de aceptación debe acordarse por escrito antes de la ejecución.
- Comprobaciones de equilibrio con varias cavidades. En herramientas de varias cavidades, la variación de cavidad a cavidad es el generador silencioso de chatarra: cada cavidad se llena ligeramente de forma diferente, y una pendiente con una ventana estrecha amplifica la dispersión. Pesar y dimensionar las piezas por cavidad a lo largo de una ventana de producción revela un desequilibrio que un ensayo de cavidad única nunca demuestra.
Estos pasos también protegen la relación con el proveedor de resina. Cuando los datos de capacidades existen desde el primer día, las disputas posteriores sobre dimensiones o chatarra pueden rastrearse hasta su causa real — herramienta, proceso o material — en lugar de colapsar en señales de culpa.
Cuando falla la compatibilidad: Reajustar, volver a poner puertas o volver a corregir
No todas las evaluaciones terminan en aprobación, y la decisión tras un suspenso importa tanto como la propia evaluación. El camino de escalada se ejecuta en orden de coste:
- Re-afina primero. La mayoría de los problemas de relleno y ventanas responden a cambios de proceso — perfilado de velocidad, optimización de retención, ajuste de temperatura — siempre que los cambios se mantengan dentro del rango recomendado por la pendiente.
- Vuelve a poner la puerta o volver a acerar después. Si las líneas de soldadura aterrizan en características críticas o el camino del flujo necesita redistribución, los cambios en la herramienta están justificados, pero solo cuando el proceso ya se ha agotado y el comportamiento del flujo de la inclinación está realmente adaptado a la pieza.
- Corregid al final, y deliberadamente. Cambiar de grado reinicia todas las puertas de este protocolo, por lo que el reemplazo debe seleccionarse en función del fallo que realmente ocurrió, no de una clasificación de la hoja de datos. Cuando la falla fue limitada por el flujo, la lógica de reemplazo difiere de las fallas limitadas por impacto o dimensionales — por eso la decisión de selección y este protocolo de evaluación son ejercicios conectados pero separados, como se establece en nuestroGuía de selección de moldeo por inyección por impacto de copolímeros de PP.
El archivo de desconexión antes de la producción en masa
El resultado de este protocolo no es una sensación de confianza; Es un archivo. Antes de que un grado de copolímero de PP se libere para producción en masa, ese archivo debe contener un registro de estudio de relleno a lo largo del rango recomendado de fundición, bandas de contracción medidas en ambas direcciones frente a tolerancias de herramientas, resultados de impacto de piezas moldeadas en características funcionales incluyendo ubicaciones de líneas de soldadura, la ventana de proceso mapeada con sus bordes documentados, datos de capacidades entre cavidades y lotes, y los puntos de ajuste acordados con sus tolerancias.
Ese archivo también hace que los cambios de nota sean manejables más adelante. Cuando un proveedor propone una categoría alternativa —por motivos de coste, suministro o rendimiento— las mismas puertas pueden reejecutarse en una fracción del tiempo original, porque la infraestructura de evaluación ya existe.
Chambroad suministra grados de copolímero de impacto que abarcan moldeos de alto flujo y ciclo rápido y servicio de impacto pesado, dentro del ámbito más amplioCartera de poliolefinas de Chambroad. Si estás evaluando una calidad con una herramienta y una banda de tolerancia específica, comparte la geometría de la pieza, el grosor de la pared y el perfil de trabajo —Contacta con nuestro equipopara recomendaciones de calificaciones y los datos de procesamiento necesarios para ejecutar estas puertas de forma eficiente.