
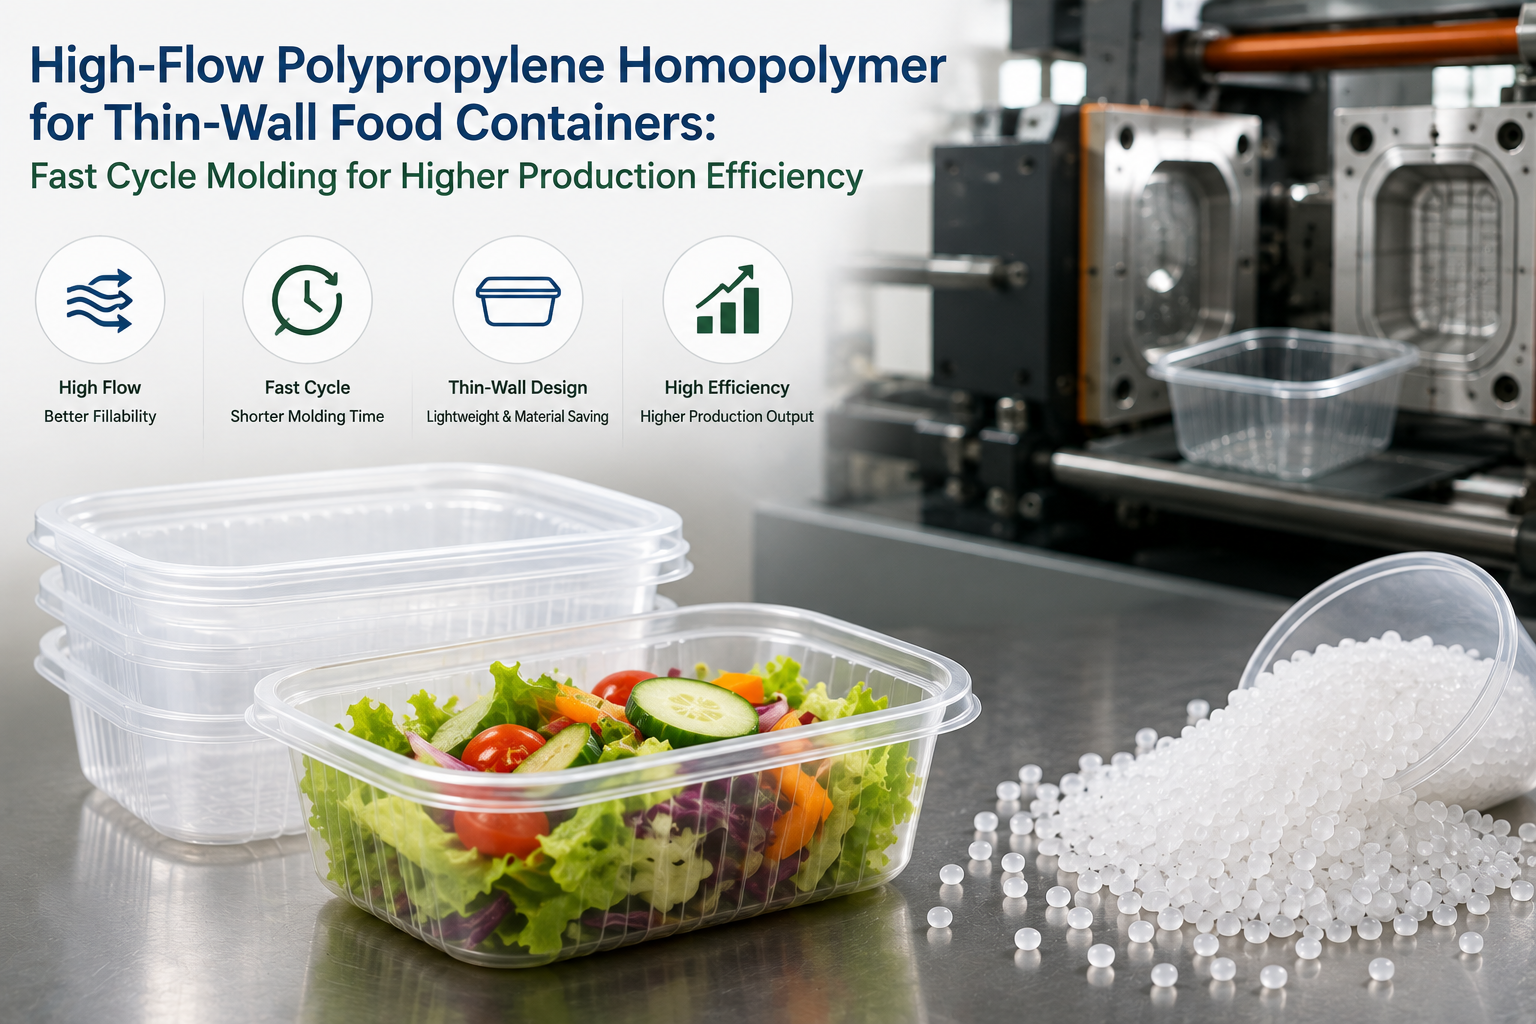
Un molde de pared fina de 32 cavidades que funciona un ciclo de 4 segundos no es lento, es el mínimo que permite la producción económica. Si lo empujas a 3,5 segundos, la línea produce 1,3 millones de piezas adicionales por cavidad al año. Si lo mantienes en 4,5 segundos, ese margen pasa a un competidor. Para los fabricantes de envases alimentarios que seleccionan un material para inyección de pared fina de alto MFI, la decisión está dominada por una restricción que los compradores de envases generales no tienen que equilibrar: cada gramo de polímero que entra en la cavidad debe eliminarseRequisitos regulatorios para el contacto con alimentosantes de tocar cualquier cosa que vaya en un microondas, una bolsa de entrega o una estantería de la nevera.
Este artículo está escrito para convertidores de contenedores de alimentos y equipos de compras que ya conocen el argumento del tiempo de ciclo paraHomopolímero de polipropileno en moldeo de pared delgaday ahora necesitan un filtro diferente — uno que añada cumplimiento al contacto con los alimentos, claridad óptica para la exhibición en tiendas y resistencia al impacto de caída en la sección más fría. No es una guía genérica de compra de PP. El ángulo aquí es lo que un fabricante que maneja ensaladas, envases de charcutería, recipientes de fruta o tapas de comida lista debe verificar antes de cambiar la resina a una línea de circulación.
La matemática en ciclo-tiempo que impulsa la elección de materiales
La primera razón por la que los fabricantes de envases de alimentos se inclinan hacia el homopolímero de polipropileno en lugar de un copolímero aleatorio es la fase de enfriamiento, no la fase de llenado. El relleno de una pared de 0,4 mm a los 4 segundos se termina en menos de 0,3 segundos en una alta calidad MFI — los otros 3,7 segundos están esperando a que la pieza cristalice, se encoja de la pared de la cavidad y se expulse limpiamente. Cuanto menos tiempo de espera, mayor será el rendimiento.
Para los comederos de pared fina que funcionan en ciclos de 3,5 a 4,5 segundos, el desglose práctico del ciclo es el siguiente:
| Fase | Tiempo | Piloto |
|---|---|---|
| Relleno + paquete | 0,2–0,4 s | MFI, velocidad de inyección, puerta |
| Refrigeración | 2,5–3,2 s | Cinética de cristalización, temperatura del molde |
| Eyectar + robot | 0,4–0,6 s | Temperatura de eyección, rigidez parcial |
| Total | 3,5–4,5 s | — |
El tiempo de la fase de refrigeración escala aproximadamente con el cuadrado del grosor de la pared, por eso una tapa de 0,3 mm cicla más rápido que un recipiente de 0,5 mm de la misma resina. La elección del material puede acortar el enfriamiento al aumentar la temperatura práctica de eyección — un polímero que se endurece más rápido puede dejar el molde más caliente — pero solo si la pieza aún tiene suficiente rigidez caliente para liberarse sin deformarse. Esa tensión es el problema central de ingeniería que una decisión de contratación debe atender.
Qué significa realmente "alto flujo" en una línea de producción
"Alto caudal" en las hojas técnicas de PP suele referirse al caudal de fundido (MFR, g/10 min a 230 °C / 2,16 kg). Para recipientes de pared fina con grosores de pared inferiores a 0,5 mm y relaciones longitud-grosor de flujo superiores a 300, las clases MFR por debajo de 25 g/10 min suelen dejar tomos cortos en las esquinas. La mayoría de los convertidores que ejecutan ciclos de 4 segundos en moldes de cavidad de 32+ funcionan en el rango de 30–60 g/10 min, y una pequeña parte se acerca a 80 g/10 min en herramientas de tapa donde la geometría es permisiva.
El equilibrio es real: un MFR más alto significa cadenas poliméricas más cortas en promedio, lo que reduce la resistencia a la fusión. Para un cubo de ensalada con una relación de extracción inferior a 1:1, eso es invisible. Para una tapa de charcutería con un muro perimetral profundo, la baja resistencia a la fusión se manifiesta en la verja y una distribución desigual de las paredes. Los compradores deberían ajustar MFR al mayor atractivo de su familia de piezas, no al tapa más superficial.
Una regla de decisión práctica utilizada por la mayoría de los convertidores de envases de alimentos:
- Tapas poco profundas, paredes de 0,3–0,4 mm:MFR 40–80 g/10 min, priorizar la velocidad de llenado y la liberación
- Cubos estándar, paredes de 0,4–0,6 mm:MFR 25–40 g/10 min, equilibrio de llenado y rigidez
- Recipientes profundos de charcutería, paredes por encima de 0,6 mm:MFR 18–25 g/10 min, priorizar la rigidez en caliente y el impacto
El cumplimiento del contacto con los alimentos es un filtro estricto, no un punto de la lista de verificación
La frase "seguro para contacto con alimentos" en una hoja de datos de PP comprime una pila de regulaciones que varían según el mercado de destino. El CFR 21 de la FDA de EE. UU. cubre la mayoría de las condiciones indirectas de aditivos alimentarios para las poliolefinas. El Reglamento de la UE 10/2011 establece límites migratorios generales y específicos y exige una declaración de cumplimiento. La serie GB 4806 de China cubre temas similares. Otros sistemas regionales (Japón, MERCOSUR, KFDA) añaden sus propias capas. Para un convertidor que se envía a varios mercados, la cuestión práctica es si el proveedor de resina lleva todas las declaraciones necesarias — y que lo que importa en la auditoría es la documentación, no una etiqueta de "grado alimentario" en un folleto.
Dos elecciones de materiales que parecen equivalentes en una hoja de datos de una sola propiedad pueden divergir considerablemente en el alcance del cumplimiento. Un homopolímero PP con un paquete aditivo estrecho y límites específicos de migración documentados puede superar la UE 10/2011 sin problema, mientras que otro homopolímero diferente con un paquete aditivo antiestático más ancho puede fallar pruebas específicas de migración en la misma aplicación. Esta es una de las razones por las que los convertidores que ejecutan SKUs multimercado utilizan una sola resina cualificada en lugar de perseguir ganancias marginales de MFR: el coste de calificación se amortiza en toda la gama de SKU.
La clasificación MT40 de Chambroad está documentada como totalmente compatible con las normas de seguridad de materiales en contacto con alimentos para la producción directa de contenedores en contacto con alimentos, incluyendo conchas de comida rápida. Combinado con su alto carácter de flujo de fusión, estabilidad en el procesamiento y resistencia mecánica equilibrada, esto lo sitúa en el ámbito práctico para los fabricantes de envases de alimentos de pared delgada que utilizan herramientas de alta velocidad de múltiples cavidades.
Claridad óptica vs resistencia mecánica: el verdadero comercio
Los compradores minoristas quieren ver la comida. Los ingenieros de procesos quieren una pieza que sobreviva a una caída sobre el suelo de un almacén de hormigón. Estos dos requisitos se enfrentan en el PP de homopolímero porque la misma característica estructural —alta cristalinidad— proporciona tanto resistencia al impacto como brumosidad. El copolímero aleatorio mejora la claridad a costa de una cristalización más lenta y menor módulo. El copolímero en bloque mejora el impacto a baja temperatura a costa de la neblina y la rigidez.
Para la mayoría de los envases de pared delgada, la solución de ingeniería es optimizar el homopolímero para obtener claridad mediante:
- Selección de nucleadores:Los clarificadores basados en sorbitol aumentan la temperatura de cristalización y reducen el tamaño de la esferulita, mejorando la transparencia y acortando simultáneamente el tiempo del ciclo
- Ventana de proceso:Una mayor temperatura de fusión y una inyección más rápida producen una orientación más amorfa en la capa superficial, mejorando el brillo a costa de la tensión congelada
- Diseño del grosor de la pared:Las paredes más delgadas reducen los caminos de dispersión de la luz; una pared de PP transparente de 0,4 mm se lee como transparente, mientras que una pared de 0,8 mm de la misma resina suele leerse como translúcida
La categoría MT40 ofrece una alta transparencia, adecuada para envases de exhibición en venta al público donde la presentación visual de los alimentos es importante. Para los convertidores que usan tanto contenedores transparentes para frutas (críticos en transparencia) como recipientes opacos (críticos en rigidez), operar dos familias de materiales distintas suele ser más económico que intentar calificar una sola resina para ambas.
Por qué la resistencia importa incluso cuando la pieza es delgada
Los recipientes de pared delgada fallan de tres maneras características, en este orden: fractura frágil a temperaturas frías (aplicaciones refrigeradas o de grado congelador), blanqueamiento por pliegues flexibles bajo tensión de flexión y propagación por caída de la grieta desde puntos de contacto en las esquinas. El PP homopolímero es adecuado para los dos primeros escenarios a temperaturas ambiente y refrigerada. Es vulnerable al tercero, especialmente en los cubos de más de 350 ml apilados en bolsas de entrega.
El comportamiento de caída y impacto en PP de pared fina depende tanto del diseño como de la resina. Tres opciones de diseño componen la resistencia al impacto de cualquier homopolímero dado:
- Esquinas de base redondeadas:Un radio de 1,5 mm en lugar de una esquina afilada puede multiplicar la supervivencia de caída por 2–3 veces en la misma resina
- Geometría de la cúpula base:Una cúpula poco profunda hacia el interior (elevación de 0,5–1,0 mm) actúa como zona de colapso controlada
- Uniformidad de las paredes:La variación del grosor de la pared por encima del 15% del nominal crea puntos débiles que propagan grietas
Los convertidores que califican una nueva resina en herramientas existentes deben realizar una prueba de caída de 1 metro en recipientes llenos a 4 °C y 22 °C antes de aprobar el material. La prueba es barata y detecta cambios de resina que parecen estar bien en el panel de ciclos pero fallan en el muelle de carga.
Estabilidad de producción durante los primeros 500.000 disparos
Las fichas técnicas de materiales describen la resina en la máquina de moldeo. No describen la resina en el ciclo 50.000, cuando la depleción antioxidante comienza a alterar la estabilidad del fundimiento, ni en el ciclo 250.000, cuando el desgaste de tornillos y cañones ha alterado el perfil real de tiempo de permanencia. Para los envases de comida de pared delgada que funcionan en turnos de 24 horas, el material que califica al arrancar rara vez es el que sigue funcionando 60 días después.
Dos indicadores prácticos de estabilidad que merece la pena seguir en una carrera de clasificación:
- Estabilidad en la fusión:Mide MFR al arrancar y a 24 horas en estado estacionario. Una deriva superior al 8–10% suele indicar ya sea un agotamiento de antioxidantes o un tiempo de residencia excesivo, y se reflejará en variaciones de peso de relleno entre las cavidades
- Mantenimiento de color:Un desplazamiento del índice de amarillamiento por encima de 1,5 unidades durante la serie de calificación es una señal amarilla de envejecimiento térmico del paquete antioxidante, especialmente si la pieza presenta condiciones de llenado en caliente o microondas aguas abajo
La categoría MT40 está documentada como una herramienta de procesamiento estable y resistencia fiable de las piezas durante la producción continua, con buena estabilidad en el procesamiento como característica indicada en la descripción técnica. Este tipo de estabilidad documentada — respaldada por los datos de procesamiento del proveedor de resina y no solo por MFR y densidad — es lo que justifica el coste de calificación en una línea de pared delgada de múltiples cavidades.
Lista de verificación de precalificación para fabricantes de envases de alimentos
Antes de firmar el cambio de un homopolímero incumbente a un candidato de resinauna ley de PP de alto caudal, el equipo de QA debe confirmar cinco elementos con la documentación del proveedor, no solo con el folleto:
- Alcance de documentación de contactos con alimentos:Confirma que la declaración de cumplimiento del proveedor cubre todos los mercados de tu distribución de SKU, no solo el mercado nacional
- Grado MFR y tolerancia:Verifica que el MFR sea un valor de certificado por lote, no una cifra típica, y que la banda de tolerancia sea aceptable para tu herramienta
- Ventana de procesamiento:El proveedor debe proporcionar límites recomendados de temperatura de fusión, temperatura de moho y velocidad de corte — si faltan, probablemente la resina no haya sido cualificada en una herramienta de pared fina
- Datos específicos de migración:Para envíos de la UE, pide la tabla específica de límites de migración que cubre los simulantes alimentarios relevantes (normalmente A, B, C, D1, D2 para alimentos fríos, calientes y grasos)
- Variabilidad de un lote a otro:Pide datos de los últimos 12 meses de certificados de análisis — un rango ajustado es una promesa de estabilidad; Un rango amplio es una señal de alerta
Hacia dónde se dirigen las herramientas para envases de pared delgada
La trayectoria es inequívoca: los tiempos de ciclo se acortan, las paredes se están volviendo más finas y se pide a los convertidores que califiquen más SKUs en un solo activo. Las herramientas de 32 cavidades que funcionaban ciclos de 3 segundos eran excepcionales hace cinco años; ahora son estándar en cualquier instalación moderna de envases de alimentos. Los moldes de compuerta lateral están acercando cavidades 64+ para tapas y cubos poco profundos. Todo esto favorece grados de homopolímero PP de mayor MFI, con estabilidad de procesamiento documentada y un estricto alcance de documentación por contacto con alimentos.
Para los equipos de compras, la conclusión práctica es que el material adecuado no es el que tiene el MFR más alto en la hoja de datos, sino aquel cuya documentación del proveedor puede introducirse directamente en el archivo regulatorio, cuya ventana de procesamiento está documentada para herramientas de pared delgada y cuya variabilidad de lote a lote es lo suficientemente ajustada como para funcionar sin supervisión durante un turno de fin de semana. La ventaja en ciclos sobre el copolímero es real, pero es una condición habilitadora para la cualificación, no el factor decisivo por sí sola.
Para convertidores que evalúanOpciones de resina para envases de comidaen la familia de PP de alto flujo o si se busca comparar notas con un titular, la conversación debería comenzar con la documentación y la ventana de procesamiento — no con un referente de ciclo temporal.
Para los convertidores que ejecutan SKUs multimercado, o para quienes estén considerando cambiar de copolímero aleatorio a homopolímero para ganar el tiempo de ciclo, la vía de ingeniería y cumplimiento merece la pena recorrer con un proveedor que publique los datos específicos de migración y envase aditivo detrás de la afirmación de contacto con alimentos.