
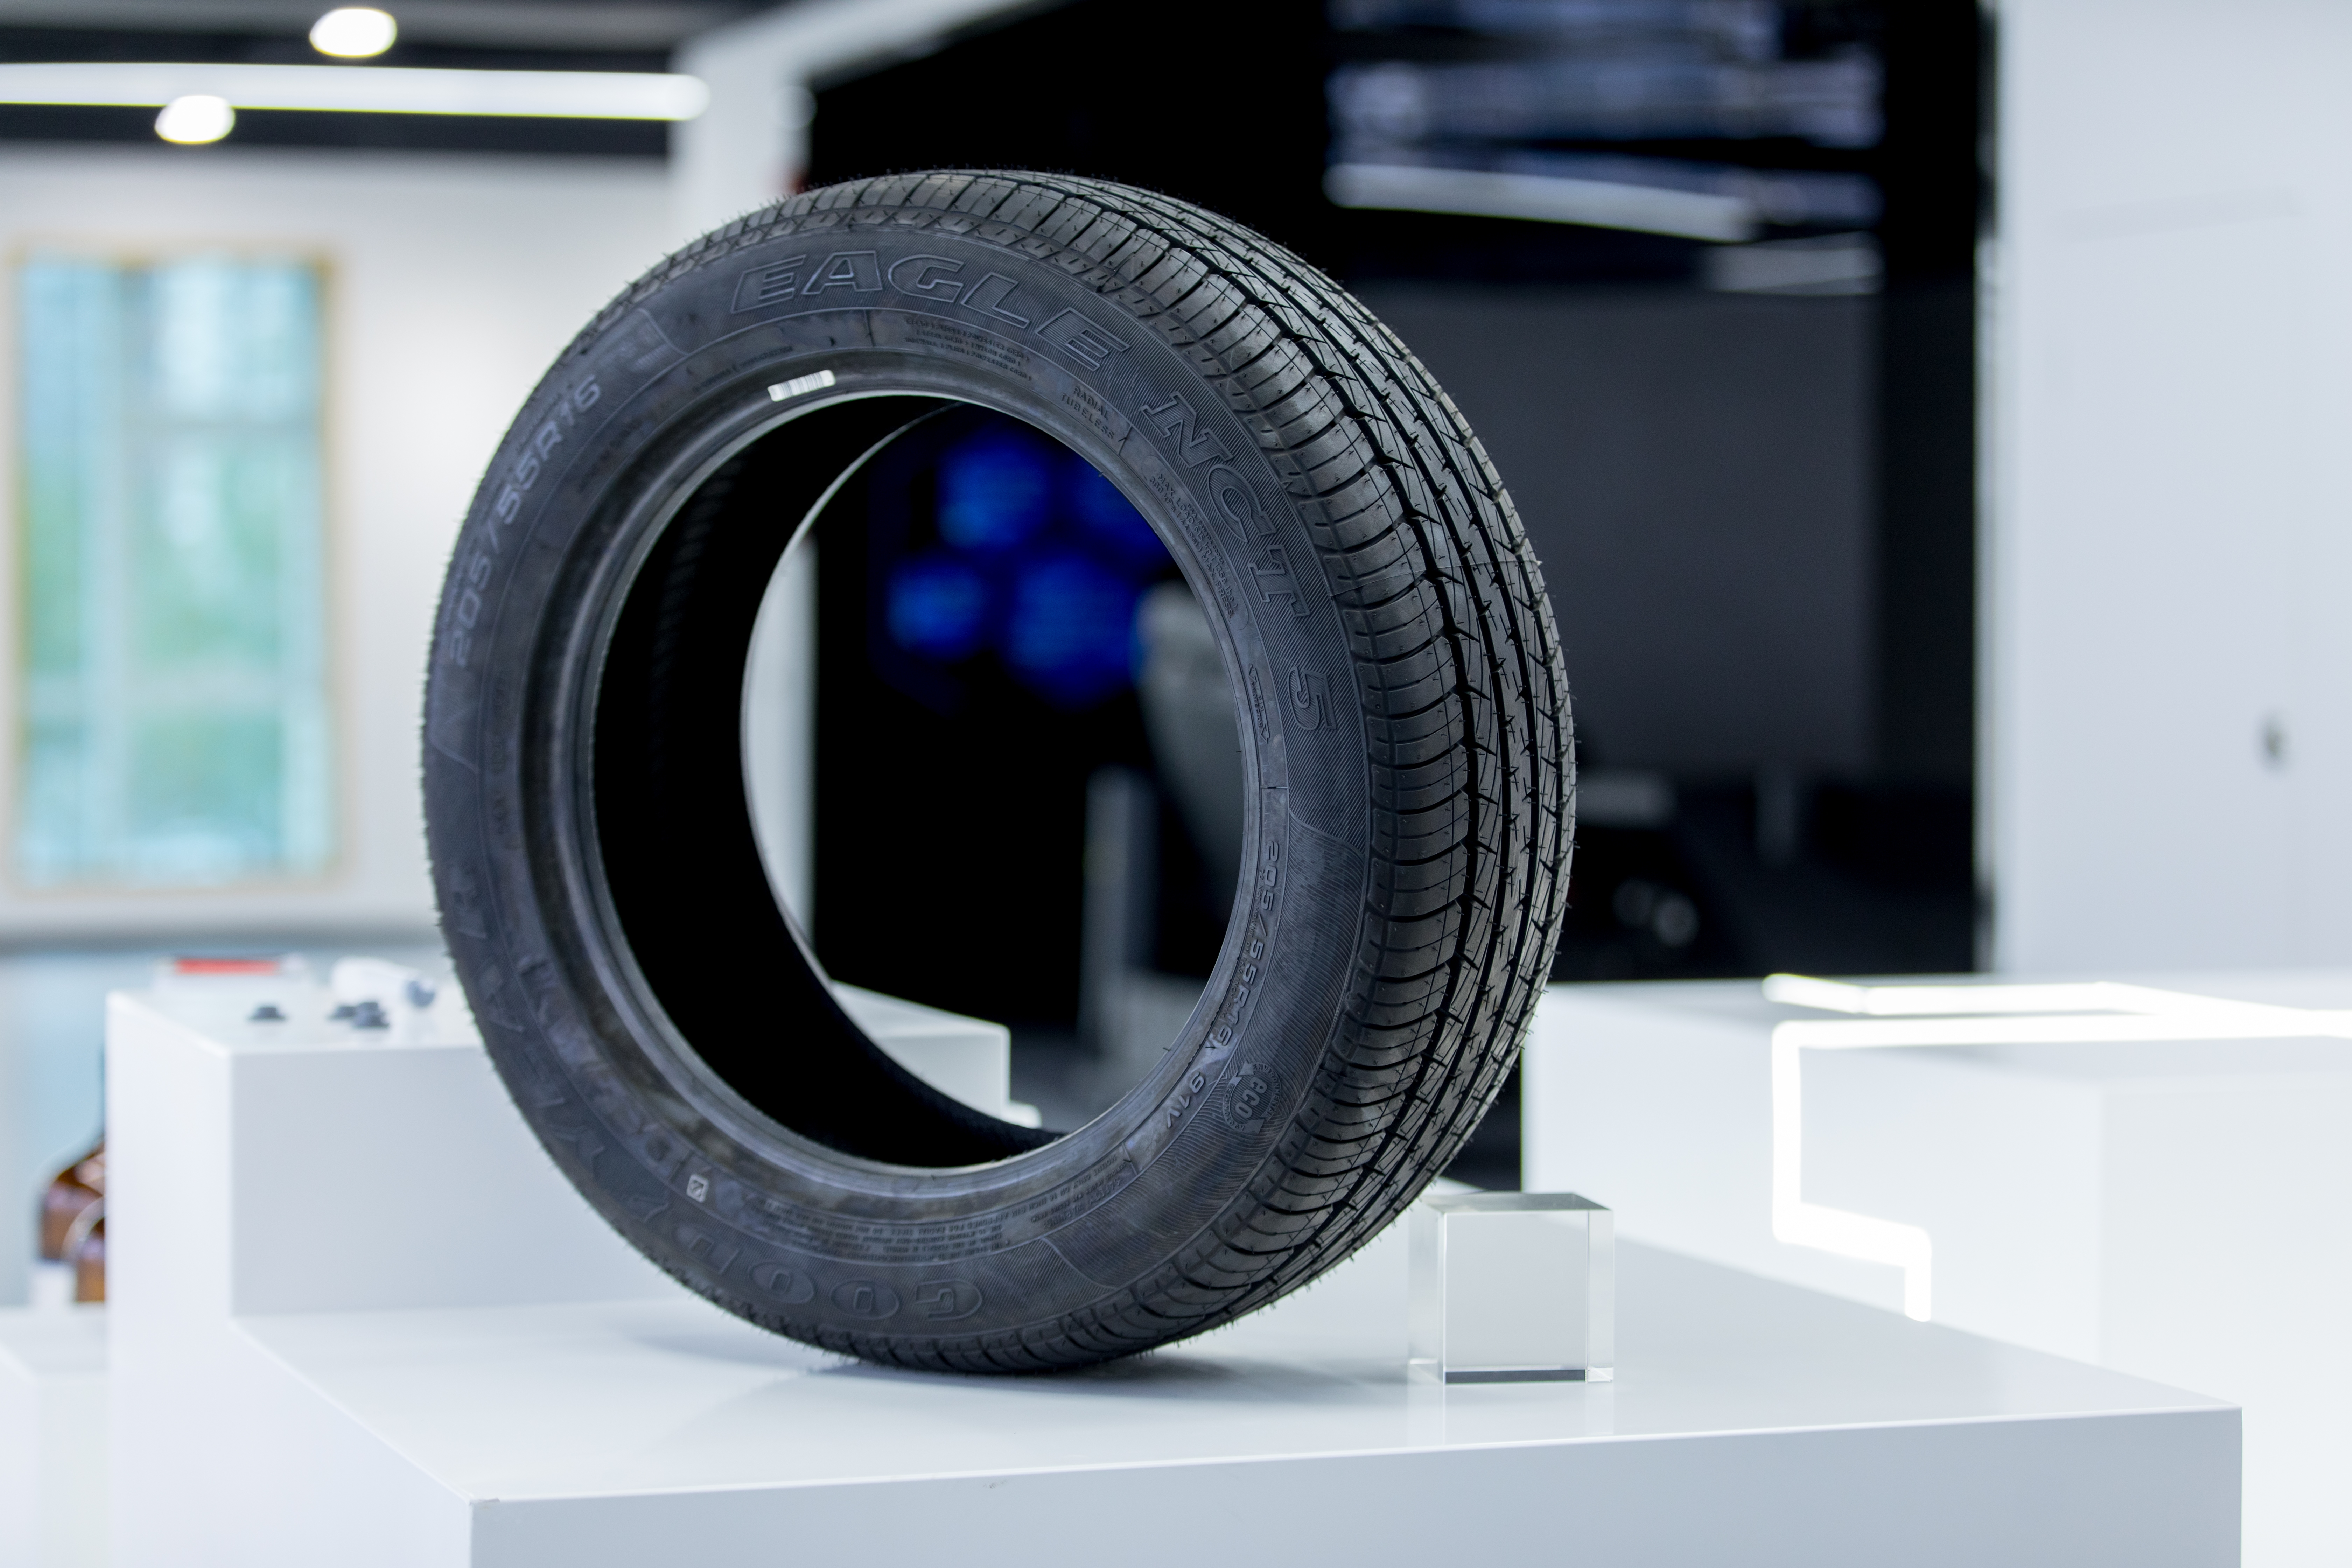
La retención de aire es la única afirmación de rendimiento que cualquier comprador de neumáticos puede medir sin necesidad de laboratorio: el neumático o bien mantiene la presión durante una temporada o no. Para los fabricantes de compuestos, esa afirmación se decide mucho antes de que se construya el neumático, en la elección entre un butilo de uso general para las cámaras de aire y un butilo halogenado para el revestimiento interior, y en si el sistema de curado que combinas con esa categoría realmente desarrolla la red para la que fue diseñado el grado. Esta guía explica cómo elegir entreIIR1953, BIIR2828yCIIR1338para trabajo de retención de aire y qué medir antes de comprometer un lote de producción.
Una cámara interior y un revestimiento interior requieren cosas diferentes de la misma familia de polímeros
Ambas partes existen para ralentizar el aire, por eso ambas pertenecen a la familia de los butílos: la columna vertebral del polímero está densamente repleta de grupos metilo laterales que restringen la difusión de gases, y esa es la propiedad sobre la que se basa toda la aplicación. Más allá de ese mecanismo compartido único, las dos piezas se fabrican y cargan de formas completamente diferentes, y una calidad elegida para una decepcionará en la otra.
Un tubo interior es un objeto de pared gruesa y forma. Se extruye o calendariza, se empalma en un lazo cerrado y se cura en una prensa o autoclave. Los fallos que llegan al cliente suelen ser un empalme débil, porosidad que se manifiesta como una fuga lenta o un tubo que se queda permanentemente y se desgasta. Lo que necesita el compuesto es resistencia verde para mantener la forma antes de curar, adhesión al empalme que sobreviva a los ciclos de inflación y suficiente latencia de curado para que el compuesto no empiece a quemarse mientras aún se está manipulando.
Un forro interior es una lámina delgada y calandro unida directamente a la carcasa, curada como parte del neumático. No tiene empalme que pueda fallar, pero sí tiene calibre, dispersión y adhesión que proteger. Una lámina delgada expone cualquier relleno no disperso o bolsa volátil como camino de fuga, y debe co-vulcanizarse con el compuesto de la carcasa adyacente en lugar de formar una interfaz débil. El compuesto necesita flujo a baja cizalladura para poder calendrarse fino sin defectos, y tache para que sobreviva a la construcción.
| Requisito | Cámara interior | Revestimiento interior |
|---|---|---|
| Forma y calibre | Tubo extruido o calandro de pared gruesa, empalmado cerrado | Lámina fina con calendario, unida a la carcasa y curada con la rueda |
| Modo de fallo dominante | Separación por empalme, porosidad, deformación permanente | Fuga por calibre fino, ampollas, mala adhesión a la carcasa |
| Prioridad de propiedad | Resistencia verde, resistencia al empalme, envejecimiento térmico | Flujo de bajo cizalladura, dispersión de relleno, clavado y co-curado |
| Lógica típica de calificaciones | Butilo de uso general, curado con azufre | Butilo halogenado, curado más rápido, difuminable con caucho natural |
Los tres cursos y los números que los separan
El rango de butilo de Chambroad Sinopoly cubre ambos lados de esta división. Los tres grados más utilizados en trabajos de retención de aire, con los valores indicados en la documentación de calificación presentada por la empresa:
| Grado | Tipo | Mooney ML(1+8) 125°C | Insaturación | Materia Volátil | Posición en el campo de tiro |
|---|---|---|---|---|---|
| IIR1953 | Butilo de uso general | 51.0 ± 5.0 | 1.70 ± 0.2 | ≤ 0,3% en peso | Cámaras de aire para neumáticos |
| BIIR2828 | Butilo bromado | 32.0 ± 4.0 | No especificado | ≤ 0,50% en peso | Protector interior del neumático |
| CIIR1338 | Butilo clorado | 38.0 ± 4.0 | No especificado | ≤ 0,50% en peso | Protector interior del neumático |
Un punto procedimental antes de los números: trata la hoja de calificaciones firmada en tu expediente de cualificación como el documento rector y pide la revisión actual con cada presupuesto. Un texto publicado en la web, una hoja de datos de ventas y la hoja firmada no siempre son la misma revisión, y para un compuesto de neumáticos la diferencia entre un centro Mooney 51 y uno 50 es suficiente para cambiar tu energía de mezcla y tu curva de curado.
Lo que predice cada número en tu línea
La viscosidad de Mooney determina la ventana de procesamiento
Mooney es el número más útil de la tabla porque predice dos cosas a la vez: cómo se comporta el compuesto en tu equipo y cuánta variación puedes esperar entre entregas. Un grado 32 Mooney fluye a baja cizalladura, que es lo que necesita una lámina delgada de liner; También acepta una mayor carga de aporte y aceite antes de que el compuesto se vuelva inprocesable, que es como los compuestos de liner alcanzan la rigidez que busca un fabricante de neumáticos sin perder rendimiento en el calendario. Un grado 51 Mooney desarrolla resistencia verde mucho antes, que es lo que un perfil grueso de tubo necesita para mantener la dimensión y sobrevivir a los empalmes.
La tolerancia alrededor del centro importa tanto como el propio centro. Una ventana de ± 4.0 en una pendiente de 32 Mooney representa aproximadamente el doce por ciento del objetivo; la misma banda absoluta en una nota de 51 Mooney está por debajo del ocho por ciento. Si tu proceso es sensible a la viscosidad, pide la tendencia de lotes en lugar del límite especificado, y compara tu propio Mooney entrante con él durante al menos cinco entregas consecutivas antes de liberar al proveedor.
La insaturación determina la química de curado
IIR1953 mantiene una saturación de 1,70 ± 0,2. Ese número es el número de enlaces dobles disponibles para una curación con azufre, así que determina la velocidad a la que el compuesto se cruza, cuánta aceleradora necesitas y qué tan compacta es la red final. Si lo haces pasar bajo dentro de la ventana, el tubo curará lentamente y puede que no alcance el módulo completo en el ciclo de prensado; Si lo usas a alto nivel, ganas velocidad de curado a cambio de cierta resistencia al envejecimiento térmico. Para un tubo interior grueso, donde el interior de la pared es siempre la última parte en alcanzar la temperatura de curado, este es el número que decide si el tiempo de ciclo es seguro.
Las notas con halogenados no dependen de ese camino. El halógeno alílico en BIIR2828 y CIIR1338 es el sitio reactivo, por eso curan más rápido que el butilo de uso general, por qué pueden co-vulcanizarse con caucho natural en un forro mezclado, y por qué el sistema de curado que elijas para ellos es diferente a una receta de tubo.
La materia volátil es un predictor de defectos, no una formalidad
Los volátiles residuales se convierten en gas a temperatura de curado. En un tubo grueso, el gas tiene un lugar a donde ir; en una lámina delgada y calendra no lo hace, y el resultado es una ampolla o una microporosidad que meses después se percibe como una pérdida lenta de presión. Por eso el límite volátil merece un valor por lote en lugar de una marca de verificación: pregunta cuál era la cifra real en el lote que estás recibiendo, no solo si cumplió el límite. Los mismos volátiles residuales también aumentan la carga de corrosión en tu equipo aguas abajo, lo cual merece la pena seguir si mantienes un control estricto de temperatura en el calendario.
Elegir entre los tres para un programa de neumáticos dado
IIR1953 para cámaras de aire
Toma la categoría de uso general cuando la pieza es una cámara de aire independiente: tubos para camiones y autobuses, tubos agrícolas y todoterreno, tubos para motocicletas y scooters. Cuanto más alto es el Mooney, el perfil extruido tiene la resistencia verde para mantener la forma mediante empalmes, la insaturación te da un curado convencional de azufre que puedes ajustar con tu acelerador existente, y el límite volátil más ajustado se adapta a una sección gruesa donde quieres previsibilidad en lugar de carga máxima de relleno. Los detalles completos están en elIIR1953 Página de calificaciones.
BIIR2828 para el forro interior de calibre fino
Este es el grado con el que empezar cuando tu forro está calendrado fino y muy relleno. Con 32 Mooney, es el grado de viscosidad más baja del grupo, por lo que dispersa el relleno más fácilmente y fluye hacia una lámina fina con menos defectos superficiales, y el sitio de curado bromado permite construir un sistema curado con resina o azufre que se une a la carcasa en lugar de estar encima de ella. Chambroad describe la línea como que corre bajo control avanzado de procesos, que es la afirmación de probar con datos Mooney y tracción de lote en lugar de aceptar al pie de la letra.
CIIR1338 donde predominan la simplicidad de curado y el envejecimiento térmico
El grado clorado se sitúa entre ambos en viscosidad de 38 Mooney y aporta una ventaja diferente: cura solo con óxido de zinc, sin azufre ni sistema de resina, lo que simplifica la receta y elimina una clase de problemas de equilibrio de curado. También es la categoría que se debe preferir donde el revestimiento o una parte adyacente sufra calor sostenido, ya que los vulcanizados de clorobutilo mantienen bien sus propiedades bajo carga térmica a largo plazo. Si comparas las dos rutas de halobettilo, la diferencia práctica es la arquitectura de curado y la historia del calor, más que la retención de aire, que es muy cercana entre ellas.
| Si tu situación es | Empieza con | Porque |
|---|---|---|
| Tubo grueso independiente, línea de curado de azufre existente | IIR1953 | Resistencia verde y curado predecible de azufre en una sección gruesa |
| Lámina delgada y muy rellena sobre un calendario | BIIR2828 | Menor viscosidad, dispersión más fácil, arquitectura de curado flexible |
| Revestimiento o parte adyacente bajo calor sostenido, receta sencilla preferida | CIIR1338 | Curado con óxido de zinc sin azufre ni resina, envejecimiento térmico intenso |
| Mezclar con caucho natural para construir material | BIIR2828 o CIIR1338 | Los grados halogenados co-vulcanizan a través de la interfaz de mezcla |
¿Necesitas una hoja de calificaciones y una muestra para comparar con tu compuesto actual?Envía a nuestro equipo de gomaLa aplicación, el calibre objetivo y el sistema de curado, y la respuesta serán una recomendación de grado específica en lugar de un catálogo.
El sistema de curado decide si la calidad funciona
La mayoría de los ensayos decepcionantes con butilo no son fracasos de grado. Son desajustes de curación, donde un polímero correctamente especificado fue reticulado en un sistema diseñado para una química diferente.
- Butilo de uso general sobre azufre.El curado depende de la insaturación en la cadena, por lo que el paquete acelerador y el contenido de doble enlace de la ley deben ajustarse juntos. El curado insuficiente en un tubo grueso se manifiesta como un módulo bajo, un encastre permanente alto y un empalme que avanza lentamente; La solución suele ser térmica, no química.
- Bromobutil sobre óxido de zinc con azufre o resina.El sitio bromado reacciona mucho más rápido que un doble enlace, lo que te da ciclos más cortos y co-vulcanización con caucho natural, pero deja menos seguridad contra quemaduras. Los sistemas curados con resina sacrifican un poco de velocidad de curado por mayor resistencia al verde y mejor resistencia al calor, lo que se adapta a los compuestos de liner que deben sujetar el tambor de construcción.
- Clorobutilo solo con óxido de zinc.El sistema más sencillo disponible, y el más fácil de equivocarse en la mezcla: el óxido de zinc inicia el curado al contacto a temperatura, así que se introduce tarde en el ciclo con el mezclador funcionando frío. Si lo añades pronto, verás quemaduras en el compuesto en lugar de en el neumático.
Si mezclas halobutilo con caucho natural para darle fija, trata el equilibrio de curado como un problema bifásico. Las dos fases curan a ritmos diferentes mediante mecanismos distintos, y un compuesto que parece completamente curado en un reómetro puede seguir teniendo una fase halobutila poco curada que se filtra. El estado de curación en la interfaz es lo que realmente mide tu prueba de adhesión.
Qué medir antes de aprobar un lote
Una hoja de calificaciones te indica qué pretende enviar el proveedor. Solo tus propias medidas te dicen qué ha llegado. Construye la secuencia de aprobación en torno a estas siete comprobaciones:
- 1. Mooney a la llegada.Ejecuta ML(1+8) a 125°C contra la ventana de grado y regítalo con el certificado del proveedor, entrega tras entrega.
- 2. Curva del reómetro en tu receta.No es la receta del proveedor. Registra el tiempo de quemadura, el t90 y el par mínimo y máximo a la temperatura de curado de tu planta, y compara la forma de la curva en lugar de solo los extremos.
- 3. Permeabilidad en tu propia lámina curada.Esta es la propiedad para la que existe toda la aplicación, así que mídelo en una lámina que hayas curado a tu propio ciclo, usando el método de permeabilidad a gases que tu laboratorio tiene acreditado. Una figura de hoja de datos generada en un curado diferente no predecirá tu forro.
- 4. Dispersión de relleno.Corta una sección e inspecciónala, o aplica la clasificación de dispersión que ya usa tu planta. El negro no disperso es la causa más común de que el revestimiento se filtre en un lugar y no en otro.
- 5. Fuerza y clavada en el verde.Quita una tira del tambor de construcción y observa cómo se comporta. Para los compuestos de liner fino, la pérdida de anchuelas entre la mezcla y la construcción es un problema de programación que se manifiesta como un problema de calidad.
- 6. Fuerza de empalme o pelado.Los tubos reciben una prueba de empalme; Los revestimientos se hacen una prueba de pelaje contra un compuesto de carcasa. Ambos deben realizarse tanto en ejemplares envejecidos como en frescos.
- 7. Envejecimiento térmico.Mantener las muestras curadas a temperatura elevada y volver a medir la retención de tracción y dureza. Es aquí donde suele revelarse un grado de viscosidad en el borde de su ventana.
Verificación del proveedor para butilo de grado para neumáticos
Los fabricantes de neumáticos se mantienen dentro de las expectativas de calidad del automóvil incluso cuando venden en el mercado de repuestos, por lo que el sistema de gestión de un proveedor de butilo no es papeleo por sí mismo. La documentación presentada por Chambroad Sinopoly incluye la certificación de calidad para IATF 16949 e ISO 9001, junto con certificaciones medioambientales, de salud y seguridad ocupacional y de gestión energética para las plantas de butilo y halobutilo:
| Sistema de gestión | Estándar | Número de certificado |
|---|---|---|
| Calidad | IATF 16949 e ISO 9001 | Listado para butilo y caucho butilo halogenado |
| Medio ambiente | ISO 14001 | 00225E33461R2M |
| Salud y seguridad laboral | ISO 45001 | CQM25S23270R2M |
| Energía | ISO 50001 | 00225EN0790R1M |
Verifica la declaración de alcance de cada certificado con la nota que compras y comprueba las fechas de validez en lugar de aceptar un PDF sin fecha. Más allá de los certificados, cuatro preguntas separan a un productor de polímeros de un comerciante con almacén:
- ¿Quién es el dueño del proceso?Un productor puede explicar su propia ruta de polimerización y halogenación y qué hace con los volátiles residuales; Un comerciante no puede.
- ¿Cómo son los datos de lote a lote?Pregunta los últimos veinte resultados de Mooney y volátiles como tendencia, no un solo certificado, y mira el diferencial dentro de la ventana de especificación.
- ¿Cómo se controla la contaminación?Envoltura de fardos, agente anti-pegajos, detección de metales y la segregación de las pendientes a lo largo de la línea. Un solo fragmento metálico en una lámina de revestimiento es una rotura de neumático.
- ¿Qué es la cláusula de notificación de cambio?En una cadena de suministro automotriz, el aviso escrito de cambio de proceso o formulación es la cláusula que protege tu expediente PPAP cuando evoluciona la planta del proveedor.
Una RFQ que obtenga una respuesta útil
Pega estos en tu primera consulta y recibirás respuestas comparables en lugar de folletos:
- Parte y aplicación: cámara de aire o revestimiento interior, categoría de neumáticos, manómetro objetivo, volumen anual.
- Sistema de curado que usas hoy, y el equipo en el que vas a procesar.
- A la ventana de grado y Mooney que estás apuntando, con la calificación de referencia que usas ahora.
- Documentos requeridos: hoja de calificaciones vigente con métodos de prueba, certificados por lotes, certificados de sistema de gestión con alcance, términos de notificación de modificaciones.
- Muestras: cantidad, formulario de entrega y tamaño del fardo para una prueba en tu propia línea.
- Términos comerciales: embalaje, marcado, base de entrega y plazo de entrega para pedidos repetidos.
La gama más amplia de butilo y halobutilo, incluyendo los grados de suela de calzado y farmacéuticos que comparten la misma línea de producción, se enumera en elSección de productos de caucho. Si aún estás separando la química de la aplicación, el artículo del sitio sobrebutilo frente a butilo halogenadocubre las diferencias estructurales, y elNeumático de automociónLa sección enumera los materiales relacionados.
¿Elegir una categoría para la retención de aire?
Envía tu solicitud, el medidor objetivo y el sistema de curado actual. Nuestro equipo volverá con la recomendación de calificaciones, la hoja de calificaciones actual y términos de ejemplo para tus propios ensayos.
Solicita una muestra